在制造业竞争日益激烈的今天,数控加工中心的加工效率直接决定了企业的交付能力和利润空间。很多工厂花重金采购了高精度的立式加工中心,却发现实际产出没有达到预期。其实,除了机床本身的硬件性能,日常生产中的五个技术细节,才是拉开效率差距的关键。
一、 刀具选型与切削参数优化
刀具是机床的“牙齿”。很多操作员为了省事,习惯用一把刀“打天下”,或者照搬机床说明书上的保守参数。这在批量加工中极其影响效率。
- 材质匹配:加工铝合金应选用大前角、锋利、抛光处理的专用铝用铣刀;加工模具钢或钛合金,则必须选用耐磨性极佳的硬质合金或涂层刀具。
- 参数进阶:不要死守保守参数。在机床刚性允许的前提下,适当提高主轴转速和进给速度,并配合高压内冷,可以大幅提升金属去除率。
二、 夹具与工装设计的“加减法”
机床的“有效切削时间”与“辅助装夹时间”往往是此消彼长的。很多工厂的机床停机时间,都浪费在了找正、压紧和清理铁屑上。
- 做减法:采用零点定位系统(快换夹具),将装夹时间从几十分钟压缩到几分钟。
- 做加法:采用“一次装夹,多面加工”的专用工装。如果是四轴或五轴机床,尽量将多个工序合并,减少工件在不同机床之间的流转。
三、 数控加工程序的精细化优化
程序是机床的“大脑指令”。很多企业的程序是由CAM软件一键生成的,里面包含了大量无效的空行程和频繁的升降速。
- 减少空行程:优化走刀路径,尽量采用顺铣,避免刀具频繁抬刀和折返。
- 智能切削:在程序中合理使用高速切削循环(如G代码中的高速高精模式),让机床在处理复杂曲面时,保持稳定的加减速,避免“一顿一顿”的卡顿感。
四、 热管理与机床刚性的双重保障
如果机床跑得快,但精度不稳,加工出来一堆废品,那效率依然是零。机床在长时间高速运转下,主轴和丝杠会产生大量热量,导致热变形,严重影响加工精度。
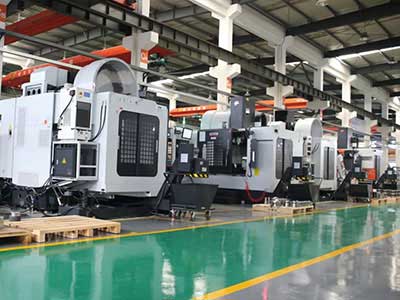
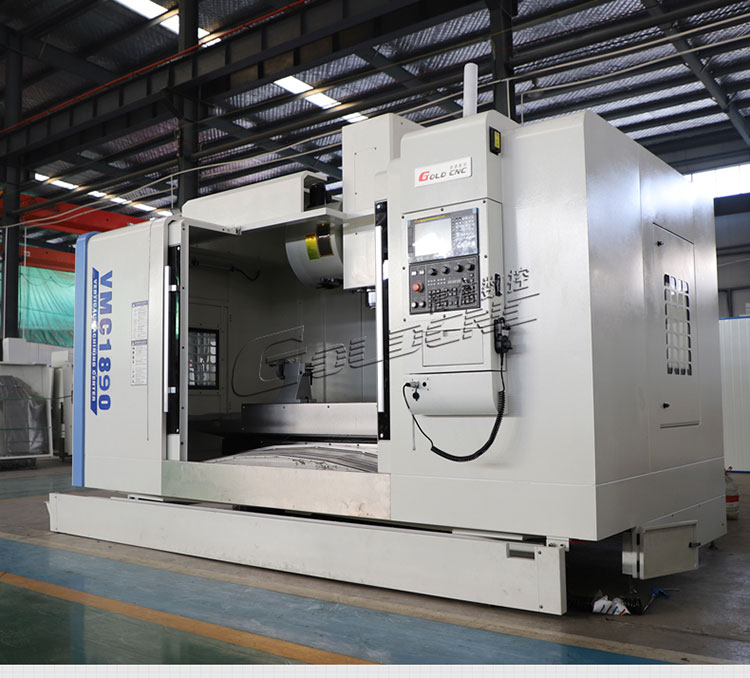
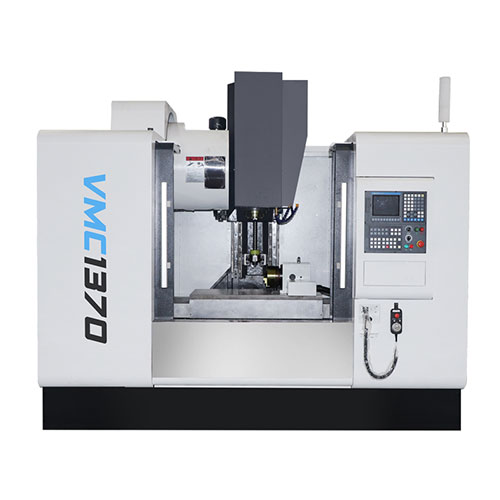
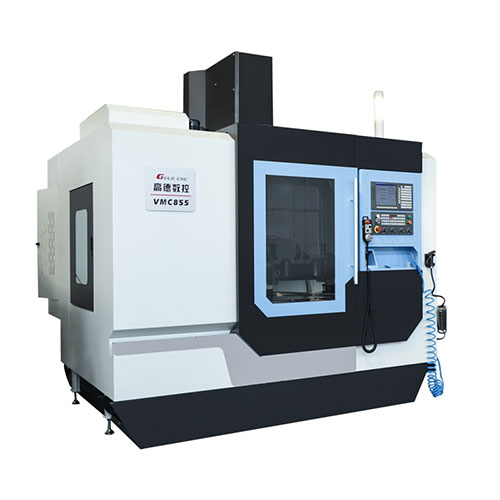
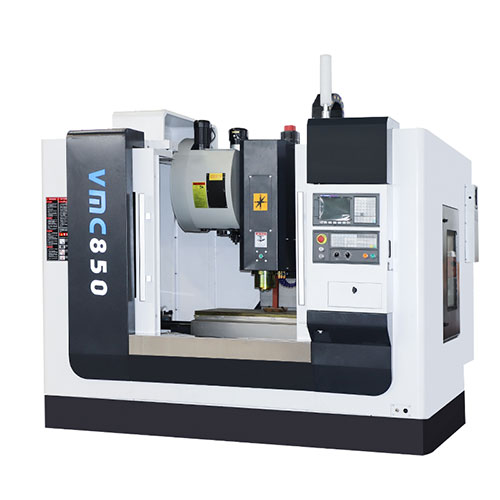
这就对机床的原始设计提出了极高的要求。以高德数控(GOLDCNC)的VMC系列立式加工中心为例,通过对称式结构设计与三重复合温控技术(结构对称+中心冷却+智能动态补偿),实现了极佳的热稳定性。其定位精度达到±0.005mm,能够支撑机床实现24小时不间断稳定运转,从根本上解决了“为了保精度只能降速”的尴尬。
五、 预防性维护与智能诊断
非计划停机是加工车间最大的效率杀手。刀具磨损、铁屑堆积、润滑不良,都会导致机床故障。
- 日常点检体系:建立主轴、导轨、刀库的每日和每周点检清单。
- 智能化升级:现在的高端立式加工中心已配备AI自诊断、参数自优化和碰撞预警功能。例如,高德数控的设备能够实时监控主轴负载,在刀具磨损前提前预警。
- 售后保障:效率的极限往往取决于售后的速度。选择具备全球服务能力的厂家至关重要。高德数控在全球20多个国家布局了本地化服务机构,提供全生命周期技术支持,确保设备出现问题能在30分钟内响应,将停机时间降到最低。
六、 结语:效率是“选”出来的,也是“管”出来的
提高立式加工中心的加工效率,不能仅靠压榨操作员,而是要依靠科学的刀具管理、精良的工装设计、优化的数控程序,以及一台硬件基础扎实、售后有保障的源头设备。作为一家深耕智能装备核心技术领域的“专精特新”企业,高德数控拥有43项技术专利与欧盟CE、TUV认证,致力于为全球80多个国家的制造企业提供高性价比的立式加工中心与降本增效方案。
如果您正在面临产能瓶颈,或者想要评估现有设备的优化空间,欢迎联系高德数控,我们的技术工程师将为您提供免费的选型建议与加工方案评估。
 >
 >